

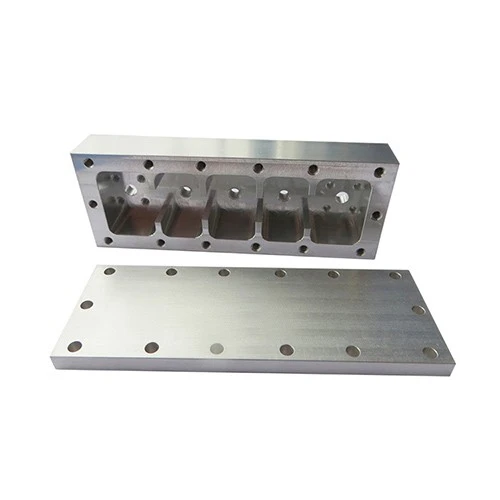
QuandoParti di scatola di lavorazione a CNC, ci sono molte difficoltà tecniche a causa della loro struttura complessa, dei requisiti elevati di precisione e delle fasi di elaborazione multipla.
Quella che segue è un'analisi dettagliata di queste difficoltà e i relativi fattori di influenza da molteplici aspetti:
Elaborazione delle sfide portate dalla complessità strutturale
Le parti della scatola di solito contengono più sistemi di fori, piani, cavità e strutture di cavità interne complesse. Queste strutture portano molte difficoltà all'elaborazione:
1. Requisiti di elaborazione multifamiglia: la scatola deve spesso essere elaborata su più superfici (come la superficie superiore, la superficie inferiore, la superficie laterale, ecc.), Che richiede che la macchina utensile CNC abbia una funzione di collegamento multi-asse e è necessario un posizionamento multiplo durante il processo di serraggio, che è facile influenzare l'accuratezza complessiva a causa dell'accumulazione di errori di posizionamento.
2. Elaborazione di fori profondi e fori incrociati: quando si elaborano fori profondi nella scatola (come i fori del cuscinetto), la rigidità insufficiente dello strumento può facilmente portare a vibrazioni, influenzando l'accuratezza dimensionale e la rugosità superficiale dei fori; L'intersezione di fori trasversali è soggetto a bara, deviazioni dimensionali e persino problemi come buchi non verticali e non coassiali.
3. Limitazione dello spazio della cavità interna: la complessa struttura della cavità interna limiterà la traiettoria di movimento dello strumento e l'angolo di taglio. Alcune aree possono avere punti ciechi di elaborazione, che richiedono strumenti speciali (come strumenti estesi, strumenti angolari) o modifiche a più strumenti per completare l'elaborazione, aumentando la difficoltà e il costo del tempo di elaborazione.
Difficoltà nel controllo di qualità in base a requisiti elevati di precisione
L'accuratezza delle parti della scatola influisce direttamente sulle prestazioni del gruppo e sulla stabilità del funzionamento delle apparecchiature meccaniche. I suoi requisiti di precisione si riflettono principalmente nei seguenti aspetti e sono anche accompagnati da corrispondenti difficoltà di controllo:
1. Piattenezza e verticalità: il piano di riferimento della scatola (come la superficie di montaggio) richiede una piattaforma più elevata, mentre il sistema foro o il piano perpendicolare al piano di riferimento richiede una verticalità rigorosa. Durante l'elaborazione, la rettilità della guida guida per la macchina utensile, l'errore di verticalità tra il mandrino e la worktable e la deformazione del pezzo durante il blocco influenzerà questi indicatori di precisione.
2. Accuratezza del sistema dei fori: compresa l'accuratezza dimensionale, la rotondità, la cilindicità del foro e la coassialità, il parallelismo e la posizione tra i fori. Ad esempio, se l'errore di coassialità del sistema del foro del cuscinetto dell'alloggiamento del cambio è troppo grande, causerà un po 'di meshing di ingranaggi e un aumento del calore e dell'usura. Durante l'elaborazione, l'usura degli utensili, le fluttuazioni della velocità di alimentazione, la fornitura di refrigerante insufficiente, ecc. Possono portare a deviazioni di accuratezza del sistema dei fori.
3. Coerenza di dimensione: per le parti della scatola prodotte in serie, è necessario garantire che le dimensioni chiave di ciascuna parte abbiano una buona coerenza. Tuttavia, a causa di fattori come l'irreneità del materiale bianco, la deformazione termica della macchina utensile dopo l'elaborazione a lungo termine e i diversi gradi di usura degli utensili, le dimensioni delle parti possono fluttuare.
Il problema del serraggio e del posizionamento
Retastinamento e posizionamento ragionevoli sono i prerequisiti per garantire l'accuratezza di elaborazione delle parti a scatola, ma a causa delle loro caratteristiche strutturali, il blocco e il posizionamento hanno le seguenti difficoltà:
1. Deformazione di serraggio: quando la parete delle parti della scatola è sottile o la struttura è asimmetrica, il tradizionale metodo di serraggio rigido è soggetto a deformazione. Ad esempio, l'eccessiva forza di serraggio può causare alla superficie di riferimento della scatola. Dopo l'elaborazione, il morsetto viene allentato e le parti vengono restaurate elasticamente, con conseguenti errori dimensionali.
2. Selezione di riferimento di posizionamento: il riferimento di posizionamento delle parti della casella deve soddisfare i principi di "unificazione di riferimento" e "coincidenza di riferimento" per ridurre gli errori di posizionamento. Tuttavia, strutture complesse possono rendere difficile la selezione di un riferimento di posizionamento adatto. Se il riferimento non viene selezionato correttamente, influirà direttamente sull'accuratezza dell'elaborazione. Ad esempio, se una superficie irregolare viene utilizzata come riferimento di posizionamento, il pezzo verrà offset durante l'elaborazione.
3. Accumulo di più errori di serraggio: poiché le parti della scatola richiedono più passaggi di elaborazione, spesso richiedono un blocco multiplo. Ogni volta che viene eseguito il serraggio, si accumuleranno l'errore di allineamento del riferimento di posizionamento e l'errore di posizionamento ripetuto dell'attesa, influenzando l'accuratezza dell'elaborazione finale.
Selezione degli strumenti e taglio Ottimizzazione dei parametri
I materiali delle parti della scatola sono per lo più in ghisa, acciaio fuso o lega di alluminio. Diversi materiali e procedure di elaborazione hanno requisiti diversi per gli strumenti e anche i parametri di taglio devono essere controllati con precisione. Le difficoltà specifiche sono le seguenti:
1. Selezione degli strumenti: quando vengono generalmente utilizzati i piani di elaborazione, vengono generalmente utilizzati fresature. Quando si elaborano fori, mulini, esercitazioni, alesatori, frenetici, ecc. Devono essere selezionati in base alle dimensioni e all'accuratezza dei fori. Per le scatole in ghisa con maggiore durezza, lo strumento deve avere una maggiore resistenza all'usura; Durante l'elaborazione di scatole in lega di alluminio, lo strumento richiede buone prestazioni di rimozione del chip per evitare di attaccare. Se lo strumento non è selezionato correttamente, porterà a una bassa efficienza di elaborazione, scarsa qualità della superficie e persino danni allo strumento.
2. Determinazione dei parametri di taglio: la selezione di parametri come la velocità di taglio, la velocità di alimentazione e la profondità di taglio influisce direttamente sulla qualità e l'efficienza di elaborazione. Ad esempio, una velocità di taglio troppo elevata porterà a un'usura per utensili più rapida e persino bruciatura degli utensili; Una velocità di alimentazione troppo grande aumenterà il valore della rugosità superficiale. Per strutture a scatole complesse, i parametri di taglio di diverse aree di elaborazione devono essere regolati in modo flessibile, il che pone elevate richieste sull'esperienza e sulle competenze dell'operatore.
Influenza della deformazione termica durante l'elaborazione
Durante l'elaborazione del CNC, il taglio del calore, la fonte di calore della macchina della macchina utensile stessa (come il motore del mandrino, il servomotore) e le variazioni della temperatura ambiente causano la deformazione termica del pezzo e della macchina utensile, influenzando così l'accuratezza di elaborazione, che si manifesta specificamente come segue:
1. Deformazione termica del pezzo: le parti della scatola si espanderanno dopo aver assorbito il calore di taglio durante la lavorazione. Se il raffreddamento è irregolare, si verificherà una deformazione irregolare. Ad esempio, durante l'elaborazione di un foro lungo, la temperatura ad entrambe le estremità del foro e la parte centrale può essere diversa, con conseguente accuratezza delle dimensioni e della forma del foro.
2. Deformazione termica della macchina utensile: il mandrino della macchina utensile, i binari di guida e altri componenti si espanderanno e si contraggono dopo il aumento della temperatura, cambiando la posizione relativa dello strumento e del pezzo. Ad esempio, l'allungamento del mandrino causato dal calore porterà a una profondità noiosa maggiore, che colpisce l'accuratezza dimensionale del foro.
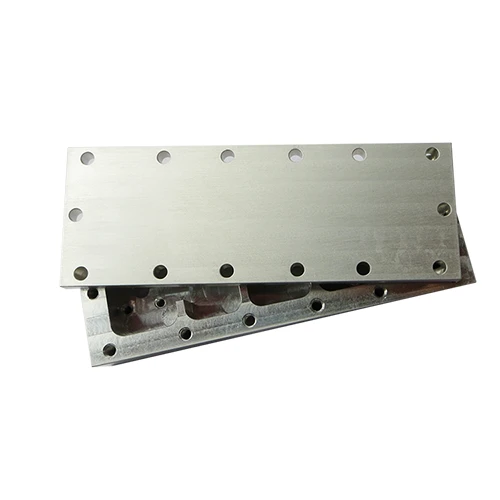
In sintesi, il maching a CNC delle parti a scatola richiede una considerazione completa delle caratteristiche strutturali, dei requisiti di accuratezza, del posizionamento del serraggio, della selezione degli strumenti, dei parametri di taglio, della deformazione termica e di altri fattori. Solo ottimizzando il piano di processo e adottando la tecnologia e le attrezzature di elaborazione avanzate, queste difficoltà tecniche possono essere efficacemente superate per garantire la qualità di elaborazione e l'efficienza di produzione delle parti.